O kliencie
Grupa Tubądzin to polski producent płytek ceramicznych i gresowych z ponad 40-letnim doświadczeniem.
Firma posiada trzy zakłady produkcyjne w Polsce, a jej produkty są dostępne na rynkach kilkudziesięciu krajów.
W ofercie znajdują się płytki ścienne i podłogowe, w tym wielkoformatowe płyty gresowe, przeznaczone do wnętrz mieszkalnych, obiektów komercyjnych i przestrzeni publicznych.
Cel wdrożenia
Automatyzacja kontroli jakości
Korzyści z wdrożenia:
Możliwość szybszego reagowania na problemy z prasowaniem
Oszczędność czasu
Łatwiejsza kontrola procesu
Niezawodność systemu
Wyzwania i potrzeby klienta
W procesie produkcji płytek ceramicznych na krawędziach sprasowanej wstęgi materiału pojawiają się mikropęknięcia. Drobne uszkodzenia nie stanowią problemu, ponieważ boczne fragmenty wstęgi o szerokości około 2 cm są standardowo odcinane. Niepokojącym sygnałem są jednak większe pęknięcia, przekraczające 3–5 mm. Mogą one świadczyć o nieprawidłowym sprasowaniu materiału, a w konsekwencji prowadzić do osłabienia krawędzi produkowanych płytek.
Dotychczas za wykrywanie uszkodzeń odpowiadał operator, który kontrolował materiał wzrokowo. Utrudnieniem był fakt, że wstęga trafiała na jego stanowisko już po odcięciu bocznych krawędzi, na których pęknięcia były najlepiej widoczne. Aby skontrolować materiał tuż za prasą, konieczne było wejście do kabiny maszyny i zatrzymanie produkcji. Z kolei przeoczone uszkodzenia mogły skutkować pękaniem płytek na kolejnych etapach obróbki:
- generując straty materiałowe i dodatkowe koszty,
- prowadząc do niepotrzebnego zużycia energii i zasobów,
- zwiększając ryzyko reklamacji.
Ceramika Tubądzin zdecydowała się więc na automatyzację kontroli jakości. Pierwotny pomysł klienta zakładał wykorzystanie kamer przemysłowych i oprogramowania analizującego obraz wstęgi. Ceramika zaprosiła kilku potencjalnych wykonawców, w tym SKK Robotics, do przeprowadzenia testów w zakładzie produkcyjnym.
Próby wykazały jednak istotne ograniczenia tej technologii. Zmienne oświetlenie, zapylenie i różnice w kolorystyce materiału utrudniały wykrywanie uszkodzeń, a uzyskanie stabilnych wyników wymagało czasochłonnej konfiguracji urządzeń. Stało się jasne, że tradycyjna kontrola za pomocą kamer nie spełni wszystkich oczekiwań klienta. Konieczne było znalezienie innej metody detekcji pęknięć, dostosowanej do specyfiki procesu produkcyjnego.
Wdrożone rozwiązanie
Przełomem w projekcie okazała się propozycja SKK Robotics, aby zastąpić tradycyjne kamery skanerami laserowymi 3D. Zamiast analizować obraz na podstawie kontrastu i kolorystyki materiału, zaproponowaliśmy pomiar jego profilu powierzchni. Takie podejście wyeliminowało wiele ograniczeń ujawnionych na etapie wcześniejszych testów.
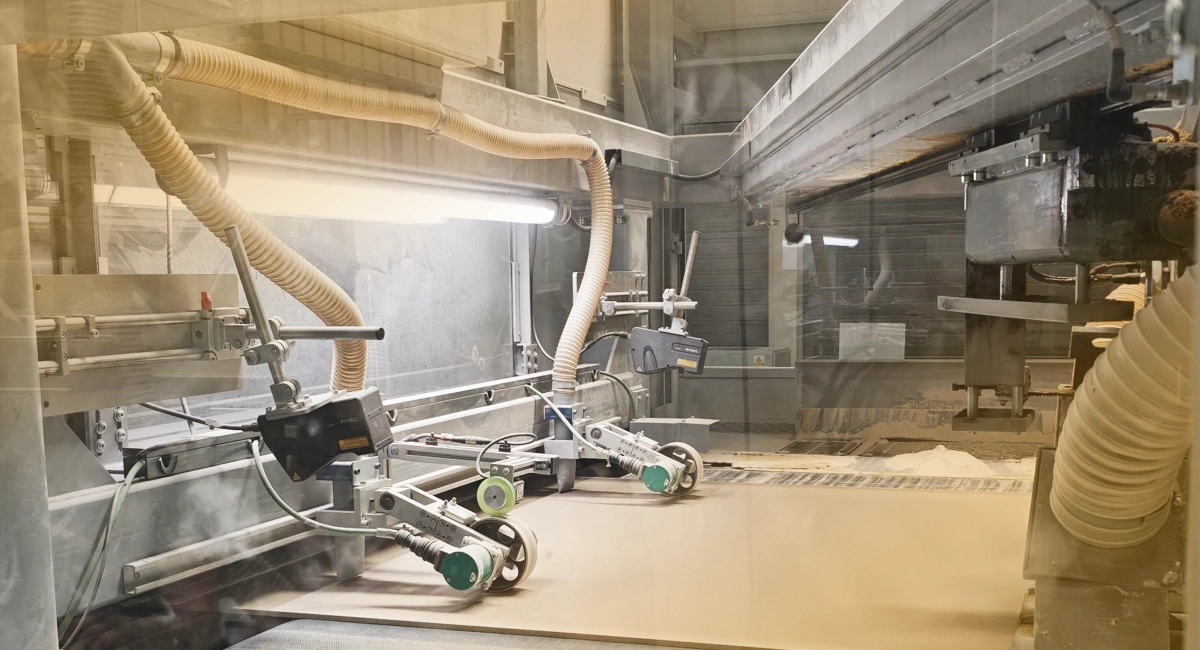
Po analizie procesu produkcyjnego i przeprowadzeniu kolejnych prób dobraliśmy rozwiązanie oparte na dwóch głowicach laserowych Keyence z serii LJ-X8000. System został zainstalowany tuż za prasą, w miejscu umożliwiającym wykrycie uszkodzeń jeszcze przed dalszą obróbką wstęgi.
Skanery laserowe 3D wykorzystują pomiar wysokości powierzchni do identyfikowania nieprawidłowości. System wykrywa zmiany profilu nawet na poziomie 0,025 mm – to około połowa grubości ludzkiego włosa. Algorytmy uwzględniają przy tym specyfikę materiału i występowanie dopuszczalnych perforacji.
Istotną zaletą tej technologii jest ograniczona wrażliwość na zmiany oświetlenia, kolorystyki i położenia wstęgi. Skaner automatycznie identyfikuje jej krawędzie, dlatego zmiana szerokości produkowanego materiału nie wymaga też każdorazowego ustawiania głowic. System obsługuje również różne grubości wstęgi, ułatwiając zmianę asortymentu produkcji.
Cały proces kontroli odbywa się automatycznie:
- po wykryciu nieprawidłowości system uruchamia czerwoną lampkę sygnalizacyjną,
- operator może sprawdzić zarejestrowane uszkodzenie na ekranie stanowiska i zdecydować o dalszym postępowaniu
- dane o wykrytych zdarzeniach są zapisywane na serwerze klienta, umożliwiając ich późniejsze przeglądanie.
Rozwiązanie zaprojektowaliśmy także z myślą o ewentualnej rozbudowie. Obecna konfiguracja obejmuje dwie głowice pomiarowe, a architektura systemu umożliwia integrację kolejnych urządzeń.
Największą wartością tej współpracy było dla nas świeże spojrzenie zespołu SKK Robotics na problem i wskazanie kierunku, którego sami wcześniej nie braliśmy pod uwagę. Właśnie tego oczekujemy od partnera technologicznego – umiejętności wyjścia poza pierwotne założenia i znalezienia rozwiązania, które najlepiej odpowiada naszym potrzebom. Cały projekt przebiegł sprawnie, zgodnie z harmonogramem, a wdrożony system jest prosty w obsłudze i od momentu uruchomienia działa bezawaryjnie
Efekty i korzyści z wdrożenia
Zastosowanie skanerów laserowych 3D usprawniło kontrolę jakości w Ceramice Tubądzin. Operatorzy mogą szybciej reagować na wykryte uszkodzenia, a wczesna identyfikacja pęknięć zmniejsza ryzyko kierowania wadliwych płytek do dalszej obróbki.
Najważniejsze korzyści z wdrożenia to:
- możliwość szybszego reagowania na problemy z prasowaniem – operator otrzymuje informację o nieprawidłowości, zanim jej skutki ujawnią się na dalszych etapach produkcji,
- oszczędność czasu – zamiast stale obserwować materiał, pracownicy reagują na sygnały o wykrytych nieprawidłowościach i mogą poświęcić uwagę innym zadaniom,
- łatwiejsza kontrola procesu – zapis wykrytych uszkodzeń umożliwia ich późniejszą analizę i identyfikację powtarzających się problemów,
- niezawodność systemu – od momentu wdrożenia instalacja pracuje bezawaryjnie i nie wymaga dodatkowych interwencji technicznych.


